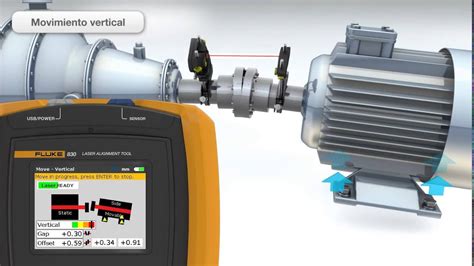
El alineamiento láser de ejes es una técnica que utiliza la tecnología láser para determinar las posiciones relativas de los centros axiales de rotación de dos o más ejes en un sistema de transmisión de potencia por acoplamiento. Su objetivo es conseguir la máxima aproximación a la condición en la que, en el punto de transferencia de la energía, los centros axiales de rotación de ambos ejes sean colineales, medidos en condiciones normales de operación.
El alineamiento de maquinaria rotativa es una de las tareas de mantenimiento con mayor impacto en la vida útil de los equipos y en la reducción de costos operativos. Cuando un equipo trabaja desalineado, aumentan las vibraciones, las temperaturas y las cargas sobre componentes críticos, acelerando la aparición de fallas.
Qué significa dominar el alineamiento láser
El alineamiento de precisión de ejes es esencial en muchos tipos de industrias, desde pequeñas compañías manufactureras a grandes industrias de minería, generación eléctrica y petroquímicas. Es un método eficaz, rápido, preciso y altamente confiable cuando se cuenta con personal entrenado, con conocimientos, competencias, las herramientas necesarias para la realización de este tipo de trabajo y el tiempo necesario para realizar las mediciones y correcciones.
Esta definición permite comprender que lo que buscamos es conseguir esa colinealidad en condiciones dinámicas. Alinear en condiciones estáticas es siempre una aproximación a lo que ocurrirá con la máquina funcionando, con los ejes girando y en condiciones normales de operación.
Por lo tanto, debemos siempre optar por un montaje, método de medición y compensaciones que permitan acercarnos lo más posible a esta condición. El objetivo no es que el personal se limite a apretar botones: es que la medición sea repetible y la decisión de mantenimiento, defendible.
Por qué el alineamiento láser es crítico para la maquinaria
Un alineamiento adecuado de los ejes tiene numerosos beneficios en términos de rendimiento y vida útil del equipo. Un alineamiento incorrecto puede provocar fricción y desgaste prematuro de los componentes, incluidos rodamientos, sellos y acoplamientos, lo que puede llevar a fallos y reparaciones costosas.
Un alineamiento láser preciso garantiza una transmisión de potencia óptima, lo que se traduce en una mayor eficiencia energética y un rendimiento mejorado de la máquina. Algunas investigaciones realizadas arrojan porcentajes de ahorro energético de 1 al 10%.
El alineamiento incorrecto puede generar vibraciones y ruidos no deseados, lo que afecta negativamente la operación de la máquina, generando soltura y/o fatiga del material de los componentes del sistema. Un alineamiento de precisión y dentro de las tolerancias esperadas garantiza un proceso de fabricación consistente y de la calidad proyectada, disminuyendo las pérdidas por rechazo del subproducto o producto final.
Un alineamiento disminuye el deterioro prematuro de componentes y permite prolongar la vida útil de estos. Esto se traduce también en la disminución de reposición de componentes, optimizando la rotación de stock y su impacto en las finanzas de la compañía.
Qué problemas resuelve una capacitación adecuada
Un instrumento de medición entrega el número que le pidan; que ese número signifique algo depende de quién lo tomó. La mayoría de los diagnósticos malos no vienen de un equipo malo, sino de un montaje apurado o un criterio equivocado.
Montaje incorrecto
Un soporte mal fijado o una cadena floja mueven el sensor durante la medición y el resultado deja de ser repetible.
Tolerancia mal aplicada
Aplicar la misma tolerancia a una máquina de 900 y a una de 3.600 rpm lleva a aprobar alineaciones que están fuera de rango.
Lectura sin criterio
Un espectro sin saber qué frecuencia mirar es un gráfico bonito: el defecto queda ahí, sin identificar.
Medición sin registro
Sin documentar el antes y el después no hay trazabilidad ni forma de demostrar el trabajo hecho. Cada hallazgo debe contar con su evidencia, como un espectro, termograma o foto del punto medido, y no solo con una tabla de valores sin respaldo.
Elementos que deben controlarse antes de medir
Antes de comenzar el alineamiento, es importante conocer los procesos o pasos de prealineamiento. Se debe contar con la información necesaria del equipo, sus tolerancias, informes anteriores, valores objetivos e información complementaria.
Es necesario asegurarse de que el equipo se encuentra bloqueado eléctrica y mecánicamente. También se deben limpiar y verificar visualmente los componentes para asegurarse de que estén en buenas condiciones.
Durante esta revisión se debe determinar la presencia de holguras, run-out, pie blando o pata coja, estado de la fundación, estado de los pernos de anclaje y de ajuste, y contar con lainas nuevas con el perfil correcto y con diferentes espesores.
El programa de formación incluye la preparación del entorno y la seguridad durante la alineación, así como la identificación de problemas comunes en la alineación de bombas y motores y la forma de solucionarlos.
Componentes y montaje del sistema láser
Monte el sistema láser en los ejes de la máquina estática y móvil respectivamente, evitando montar sobre los semiacoplamientos. Asegure que el láser golpea el o los detectores.
La configuración y calibración de las herramientas de alineación forman parte de las competencias necesarias para obtener mediciones confiables. También es necesario conocer el mantenimiento y cuidado de los equipos de alineación.
Los equipos de alineación láser permiten trabajar con configuraciones destinadas a diferentes aplicaciones y comparar sus resultados con los obtenidos mediante métodos tradicionales.
Métodos de medición del alineamiento
Método del reloj
El método del reloj es el método que se utilizaba con los relojes comparadores. Consiste en tomar 3 lecturas en posiciones horarias 12, 3 y 9.
Generalmente se usa en sistemas desacoplados, en sistemas que están montados en bases o fundaciones inclinadas y en ejes que están montados en bases oscilantes, como barcos en el agua.
Método de los 3 puntos
El método de los 3 puntos, también denominado expreso o manual, es similar al método anterior, pero no requiere que las medidas sean en posiciones horarias exactas, dado que las últimas tecnologías incorporan inclinómetros de alta precisión en los cabezales de medición.
Gracias a esto, se puede calcular la posición relativa al plano de medición vertical y horizontal, independiente del ángulo en el que se hayan tomado las mediciones.
En este método de medición existe la toma de datos manuales, en la que el usuario dice al instrumento cuándo medir, o el modo expreso, en el que el instrumento mide segundos después de detectar que se ha detenido el avance de los cabezales en el proceso de giro de estos.
Es el método más usado para alineamientos con ejes acoplados.
Método multipunto
El método multipunto, al igual que el método anterior, no requiere de un ángulo o posición específica. Se diferencia por tener la posibilidad de medir más de 3 puntos.
Esto es necesario para aplicaciones de descansos hidrodinámicos y otras aplicaciones donde el giro de la máquina no describa una circunferencia aceptable para obtener buenos resultados y trazabilidad en las mediciones.
También es ideal para aplicarlo en sistemas sometidos a entornos de altas vibraciones o con la imposibilidad de tomar lecturas en ángulos apartados. El proceso recomendado es ir tomando lecturas en diferentes posiciones, siempre con el eje detenido.
Sweep Mode o método de barrido continuo
El Sweep Mode es un método bastante utilizado para ahorrar tiempo de medición. Sin embargo, es el método menos preciso de todos.
Solo se recomienda cuando hay restricciones angulares para el movimiento del o los ejes acoplados.
| Método | Características principales |
|---|---|
| Método del reloj | Lecturas en posiciones horarias 12, 3 y 9; útil en sistemas desacoplados, bases inclinadas y bases oscilantes. |
| Método de los 3 puntos | No requiere posiciones horarias exactas; es el método más usado para ejes acoplados. |
| Método multipunto | Permite medir más de 3 puntos; adecuado para descansos hidrodinámicos, altas vibraciones y giros no ideales. |
| Sweep Mode | Reduce el tiempo de medición, pero es el método menos preciso y se recomienda en condiciones especiales de giro limitado. |
Pasos generales del alineamiento láser de ejes
1. Preparación
Antes de comenzar el alineamiento, es importante conocer los procesos o pasos de prealineamiento. Se debe contar con la información necesaria del equipo, sus tolerancias, informes anteriores, valores objetivos e información complementaria.
2. Bloqueo eléctrico y mecánico
Es necesario asegurarse de que el equipo se encuentra bloqueado eléctrica y mecánicamente antes de iniciar el montaje y las mediciones.
3. Inspección y limpieza
Se deben limpiar y verificar visualmente los componentes para asegurarse de que estén en buenas condiciones. También se debe determinar la presencia de holguras, run-out, pie blando o pata coja, estado de la fundación, estado de los pernos de anclaje y de ajuste, y contar con lainas nuevas con el perfil correcto y con diferentes espesores.
4. Montaje del sistema láser
Monte el sistema láser en los ejes de la máquina estática y móvil respectivamente, evitando montar sobre los semiacoplamientos. Asegure que el láser golpee el o los detectores.
5. Medición
Realice la medición mediante el método seleccionado. Asegúrese de controlar el backlash en caso de existir y de que, al momento de realizar las lecturas, los ejes estén sin movimiento, a menos que esté usando el Sweep Mode, método recomendado para condiciones especiales de giro limitado del eje.
6. Registro de los resultados iniciales
Registre o almacene los resultados. Siempre será importante conocer la condición inicial del equipo antes de ser intervenido.
7. Corrección del desalineamiento
Utilizando las lecturas del sistema láser, realice los ajustes necesarios para alinear los ejes. Ajuste primero el plano vertical y luego el horizontal.
Hoy existen tecnologías que permiten ver las correcciones en vivo, en tiempo real, intercalando los planos de medición o incluso visualizando ambos planos de corrección al mismo tiempo.
8. Verificación final
Después de realizar los ajustes, vuelva a medir con el sistema láser para confirmar que los ejes estén correctamente alineados. Realice los ajustes adicionales si es necesario.
Almacene el resultado final y deje observaciones para el próximo trabajo de alineación de este equipo.
Alineador láser de ejes por láser Fluke 830
Corrección de pata coja y otros factores de instalación
La medición y corrección de pata coja forman parte de los ajustes adecuados para lograr un alineamiento confiable. La presencia de pie blando o pata coja puede modificar la posición de la máquina durante el apriete y alterar los resultados de la medición.
La inspección previa también debe considerar la planitud y la verificación de nivel de la base, el estado de la fundación, los pernos de anclaje y los pernos de ajuste.
En aplicaciones de instalación de compresores reciprocantes, el control puede abarcar la planitud del tope de la caja del compresor, la medición de la rectitud del orificio y la ovalidad de los cilindros, la medición de la holgura de los cojinetes principales, la holgura de la biela, el movimiento axial del cigüeñal, la compensación de crecimiento térmico y la medición dinámica.
Alineamiento en bombas y motores rotativos
Bombas rotativas
Las bombas rotativas requieren técnicas de alineación específicas y una evaluación de los problemas comunes que pueden presentarse durante el montaje y la operación.
El objetivo general de la formación es desarrollar habilidades prácticas para realizar alineamientos láser precisos en bombas y motores rotativos, asegurando eficiencia operativa y reducción de desgaste.
La actividad práctica contempla la alineación de una bomba rotativa en un entorno controlado. También se aborda la importancia del mantenimiento preventivo en bombas rotativas.
Motores rotativos
La alineación de motores requiere comprender los principios de funcionamiento de los motores rotativos, las diferencias en la alineación de motores y bombas, las técnicas de alineación para motores específicos y la solución de problemas de desalineación en motores.
La actividad práctica consiste en realizar la alineación de un motor rotativo utilizando las técnicas aprendidas.
Compensación del crecimiento térmico
La condición estática de la máquina no siempre representa la condición que tendrá durante la operación. La definición de alineamiento busca que los centros axiales de rotación sean colineales en condiciones normales de operación.
Por lo tanto, el montaje, el método de medición y las compensaciones deben permitir acercarse lo más posible a la condición dinámica. La compensación de crecimiento térmico forma parte de las mediciones necesarias en determinadas aplicaciones de instalación y alineamiento.
Objetivos de una formación en alineamiento láser
Objetivo general
Desarrollar habilidades prácticas para realizar alineamientos láser precisos en bombas y motores rotativos, asegurando eficiencia operativa y reducción de desgaste.
Objetivos específicos
- Comprender los principios de alineación láser y su importancia en el mantenimiento industrial.
- Aprender a utilizar equipos de alineación láser y sus configuraciones.
- Identificar problemas comunes en la alineación de bombas y motores y cómo solucionarlos.
Programa técnico de aprendizaje
Módulo 1. Introducción al alineamiento láser
Este módulo aborda la importancia del alineamiento en la industria, los principios básicos del alineamiento láser y los componentes de un sistema de alineación láser.
La actividad práctica consiste en la demostración de un equipo de alineación láser en un entorno controlado.
Módulo 2. Equipos y herramientas de alineación
Se estudian los tipos de equipos de alineación láser disponibles en el mercado, la configuración y calibración de herramientas de alineación, el mantenimiento y cuidado de los equipos de alineación y la comparación entre alineación láser y métodos tradicionales.
La actividad práctica consiste en la configuración y calibración de un equipo de alineación láser.
Módulo 3. Procedimientos de alineación láser
Este módulo comprende la preparación del entorno y la seguridad durante la alineación, los pasos para realizar un alineamiento láser efectivo, la interpretación de resultados y los ajustes necesarios.
También se estudian los errores comunes y cómo evitarlos. La actividad práctica consiste en la realización de un alineamiento completo en un equipo simulado.
Módulo 4. Alineación de bombas rotativas
Se revisan las características específicas de las bombas rotativas, las técnicas de alineación específicas para bombas, los problemas comunes en la alineación de bombas y cómo resolverlos.
También se aborda la importancia del mantenimiento preventivo en bombas rotativas. La actividad práctica consiste en la alineación de una bomba rotativa en un entorno controlado.
Módulo 5. Alineación de motores rotativos
Este módulo aborda los principios de funcionamiento de los motores rotativos, las diferencias en la alineación de motores y bombas, las técnicas de alineación para motores específicos y la solución de problemas de desalineación en motores.
La actividad práctica consiste en la alineación de un motor rotativo utilizando las técnicas aprendidas.
Módulo 6. Optimización y mantenimiento postalineación
Se estudian el análisis de resultados postalineación, las mejores prácticas para el mantenimiento continuo, la evaluación de la eficiencia operativa después de la alineación y la documentación y seguimiento de procesos de alineación.
La actividad práctica consiste en la creación de un plan de mantenimiento para asegurar la alineación óptima a largo plazo.
Metodología de formación: de la medición a la decisión
01. Diagnóstico de brechas
Se revisa qué equipos tiene la planta, quién los usa y qué se les está pidiendo, para ajustar el temario.
02. Teoría aplicada
Se abordan los fundamentos de la técnica y los criterios de tolerancia, con los casos de las propias máquinas.
03. Práctica sobre equipo real
La práctica incluye montaje, medición, evaluación y corrección con el instrumento en la mano.
04. Evaluación y cierre
El cierre contempla un examen final, la entrega del procedimiento documentado y recomendaciones por participante.
Duración, modalidad y participantes
La duración es de 1 día hábil por curso. El curso se encuentra disponible en modalidad online y presencial, y también puede realizarse en sala o en la planta sobre las propias máquinas.
El cupo máximo es de 8 participantes por curso, para que todos practiquen con el equipo. El límite es deliberado: cada participante tiene que montar el equipo y medir con sus propias manos.
En la modalidad presencial, la formación puede realizarse en las dependencias de Santiago o en la planta. El temario se ajusta según los equipos que tenga la planta y la experiencia previa de los participantes.
El requisito es contar con conocimientos de mantenimiento mecánico básico. No se requiere experiencia previa en alineación láser.
| Característica | Descripción |
|---|---|
| Duración | 1 día hábil por curso. |
| Participantes | Máximo 8 participantes por curso. |
| Modalidad | Online y presencial. |
| Lugar presencial | En sala o en la planta sobre las propias máquinas. |
| Requisito | Conocimientos de mantenimiento mecánico básico. |
Qué debe incluir un resultado técnicamente útil
Un informe técnico trazable debe contener todo lo necesario para decidir y actuar. El entregable incluye un procedimiento de alineación documentado, basado en buenas prácticas.
También debe incluir la práctica de montaje y medición con instrumento Easy-Laser, criterios de tolerancia según velocidad de giro de la máquina, registro y documentación de las mediciones y un examen final de evaluación de conocimientos.
Cada hallazgo debe ir priorizado y con el plazo en que conviene intervenir. La recomendación debe ser accionable e indicar qué hacer, sobre qué componente y con qué criterio de aceptación.
El formato debe ser comparable en el tiempo, manteniendo la misma estructura campaña a campaña para leer la tendencia del activo.
Documentación y trazabilidad
Registrar o almacenar los resultados permite conocer la condición inicial del equipo antes de ser intervenido. Después de realizar los ajustes, se debe almacenar el resultado final y dejar observaciones para el próximo trabajo de alineación de ese equipo.
La documentación del procedimiento, el registro de las mediciones y la verificación final permiten demostrar qué se midió, qué correcciones se realizaron y cuál fue la condición final del sistema.
El cierre contempla un participante capacitado, con procedimiento propio y criterio de tolerancia aplicado a sus máquinas.
Formación complementaria en mantenimiento predictivo
Los programas de formación pueden tomarse por separado o encadenarse como plan de formación del área de mantenimiento. Además del alineamiento láser, se contempla formación en análisis de vibraciones, termografía y ultrasonido.
Análisis de vibraciones
El curso comprende la toma de datos con colector, la definición de puntos y rutas, la lectura del espectro FFT y la identificación de las firmas de desbalance, desalineación y falla de rodamientos, con criterios de severidad según ISO 20816.
Incluye la lectura de datos de sensores permanentes y plataformas en línea: el análisis de la señal es el mismo, cambia de dónde viene.
Termografía infrarroja
El curso aborda el uso de la cámara termográfica, el ajuste de emisividad y temperatura reflejada, los criterios de inspección en tableros eléctricos y equipos mecánicos y la clasificación de las anomalías térmicas encontradas.
Ultrasonido industrial
El curso comprende la detección de fugas de aire y gases, la inspección de purgadores y trampas de vapor, la lubricación asistida por ultrasonido y la inspección eléctrica, con el equipo en la mano sobre instalaciones reales.
Perfil de los participantes
La formación está dirigida a técnicos, supervisores e ingenieros de mantenimiento que participan en actividades de instalación, montaje, inspección y mantenimiento de maquinaria rotativa.
También resulta de gran utilidad para profesionales de confiabilidad y personal responsable de ejecutar o supervisar trabajos de alineamiento, permitiéndoles mejorar sus criterios técnicos, reducir errores en campo y aumentar la disponibilidad de los equipos industriales.
El desarrollo de estas competencias permite comprender, detectar y corregir problemas de alineamiento utilizando metodologías y herramientas empleadas actualmente en la industria.
tags: #masterling #alineamiento #laser