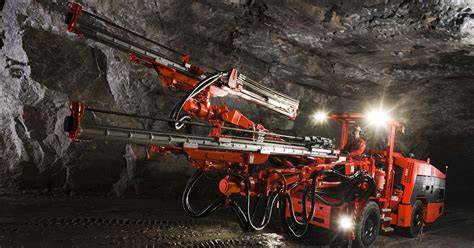
La selección de brocas para un jumbo de perforación debe considerar simultáneamente el sistema de perforación, la dureza y abrasividad de la roca, el diámetro y la profundidad del barreno, la geometría de la broca, el material de los insertos, la compatibilidad con el equipo y el objetivo de la operación. Una broca que funciona bien en una formación puede desgastarse demasiado rápido, perforar con baja eficiencia o perder precisión en otra.
En minería subterránea, elegir la broca correcta influye directamente en la eficiencia de perforación, la calidad del barreno, la vida útil de la herramienta y el costo por metro perforado. La mejor opción no suele ser la que tiene el menor precio de compra, sino la que ofrece el equilibrio más adecuado entre eficiencia de perforación, vida útil, calidad del barreno y costo total por metro perforado.
Qué debe evaluarse antes de seleccionar una broca
Un jumbo de perforación es un equipo minero utilizado principalmente en minería subterránea para realizar perforaciones en roca. Estas perforaciones pueden estar asociadas a avance de túneles, desarrollo minero, fortificación, sostenimiento y preparación de frentes de trabajo.
En términos simples, cuando alguien pregunta que es un jumbo de perforacion, la respuesta es: es una máquina diseñada para posicionar una o más perforadoras hidráulicas sobre brazos articulados, permitiendo perforar con precisión en ambientes subterráneos exigentes.
La elección de la broca comienza con el sistema de perforación que ya se está utilizando, porque los sistemas top hammer, DTH, rotativo y de perforación de testigo siguen lógicas de trabajo diferentes. A partir de ahí, deben definirse el tipo de barreno, las condiciones de roca, el diámetro, la profundidad y la prioridad operacional.
- Tipo de roca, dureza, abrasividad, fracturamiento y estabilidad.
- Método de perforación utilizado por el jumbo.
- Diámetro y profundidad objetivo del barreno.
- Necesidad de velocidad de penetración o de rectitud del barreno.
- Vida útil esperada y frecuencia admisible de afilado o cambio.
- Compatibilidad entre broca, barras, coplas, shank adapter y perforadora hidráulica.
- Disponibilidad de agua o aire para barrido y refrigeración.
- Potencia de impacto, rotación, avance y estado general del equipo.
Relación entre el jumbo y el tren de perforación
Las características de perforación de jumbo dependen del equipo, la roca, el diseño de la labor y el tipo de aplicación. Sin embargo, desde una mirada de mantenimiento, hay factores que siempre deben observarse.
| Elemento del jumbo | Qué debe evaluarse | Relación con la selección de la broca |
|---|---|---|
| Brazos hidráulicos | Alineación y posicionamiento | Una mala alineación genera desviaciones y desgaste irregular. |
| Perforadora hidráulica | Impacto, rotación y avance | La broca debe corresponder a la energía disponible. |
| Sistema de avance | Presión, estabilidad y recorrido | Un avance inadecuado puede provocar vibración o rotura. |
| Sistema de agua y aire | Barrido, limpieza y refrigeración | La evacuación de detritos influye en la velocidad y la vida útil. |
| Aceros de perforación | Barras, coplas y shank adapter | Todos los componentes deben ser compatibles con la rosca y la aplicación. |
| Control eléctrico e hidráulico | Sensores, presión y comandos | Las fallas pueden alterar el régimen de perforación. |
Un jumbo que perfora con baja eficiencia no siempre necesita una reparación mayor. A veces, el problema está en sellos, mangueras, acoplamientos, shank adapter, brocas desgastadas o desalineación del sistema de avance.
Selección según el sistema de perforación
Las brocas para minería son más fáciles de entender cuando primero se agrupan según el sistema de perforación. En muchos casos, el sistema de perforación define la categoría principal de la broca, y luego se elige el tipo específico dentro de ese sistema.
| Factor | Brocas Top Hammer | Brocas DTH | Brocas rotativas | Brocas para perforación de testigo |
|---|---|---|---|---|
| Método principal | Perforación percutiva con impacto transmitido a través de la sarta | Perforación percutiva con el martillo trabajando directamente detrás de la broca | Perforación rotativa mediante rotación, peso sobre la broca y presión hacia abajo | Perforación rotativa centrada en la recuperación de muestras |
| Uso típico | Perforación de banco, túneles, galerías y anclaje | Barrenos de voladura, barrenos más profundos y roca dura | Barrenos de voladura de gran diámetro en minería de superficie | Perforación de exploración e investigación geológica |
| Condiciones de roca | Roca de dureza media a alta | Roca dura a muy dura | Varía según la broca y la formación | Se seleccionan según la muestra y las condiciones |
| Tendencia de diámetro | Pequeño a mediano | Mediano a grande | Grande | Diámetros pequeños |
| Profundidad habitual | Superficial a media | Media a profunda | Media a profunda | Varía según el programa de exploración |
| Prioridad | Alta eficiencia en barrenos más cortos | Rendimiento y rectitud en barrenos profundos | Producción eficiente en barrenos grandes | Precisión y recuperación de muestra |
Brocas Top Hammer
Las brocas top hammer se encuentran entre las brocas de perforación de roca más utilizadas en minería. En un sistema top hammer, la energía de impacto se genera fuera del barreno y se transfiere a la broca a través de la sarta de perforación.
Este método se utiliza comúnmente en barrenos de diámetro pequeño a mediano y está muy presente en perforación de barrenos de voladura, túneles, galerías y trabajos de anclaje. Gracias a su alta eficiencia de perforación y a su amplio rango de aplicación, las brocas top hammer suelen ser uno de los primeros tipos que se consideran al hablar de herramientas de perforación de roca en minería.
Son un punto de partida adecuado cuando la prioridad es perforar rápidamente barrenos más cortos, especialmente en barrenos de tamaño pequeño a mediano en roca dura.
Brocas DTH
Las brocas DTH se utilizan en sistemas de perforación en los que el martillo trabaja directamente detrás de la broca, en el fondo del barreno. Como el impacto se aplica mucho más cerca de la roca, este sistema puede mantener una transferencia de energía eficaz incluso a medida que aumenta la profundidad.
Por eso, las brocas DTH suelen utilizarse en barrenos de voladura de mayor tamaño, perforaciones más profundas y aplicaciones en roca dura donde la rectitud del barreno es especialmente importante.
En muchos proyectos mineros, se convierten en una opción práctica cuando la profundidad, la precisión y el rendimiento en formaciones duras importan más que la simple velocidad de perforación en barrenos más cortos.
Brocas rotativas
Las brocas rotativas funcionan de forma distinta a las brocas de perforación percutiva. En lugar de romper la roca principalmente mediante impactos repetidos, los sistemas rotativos cortan o trituran la formación mediante rotación, peso sobre la broca y presión hacia abajo.
En minería, los principales tipos de brocas rotativas incluyen brocas tricónicas, brocas PDC y klaw bits. Las brocas tricónicas se utilizan comúnmente en barrenos de gran diámetro en operaciones a cielo abierto, mientras que las brocas PDC suelen seleccionarse cuando se necesitan mayores tasas de penetración en formaciones relativamente uniformes.
Las klaw bits suelen asociarse con aplicaciones de perforación poco profunda y pueden ser una opción práctica en terrenos más blandos. Como la perforación rotativa abarca una categoría de sistema más amplia, el tipo de broca adecuado depende en gran medida de las propiedades de la roca, el tamaño del barreno y el objetivo de perforación.
Brocas para perforación de testigo
Las brocas para perforación de testigo son diferentes de las brocas de producción, porque su función principal no es simplemente crear un barreno, sino recuperar una muestra de roca para su evaluación geológica.
En minería, las brocas diamantadas de testigo se utilizan ampliamente en perforación de exploración, donde la calidad de la muestra es fundamental para comprender el cuerpo mineralizado y las condiciones del terreno.
Esto hace que las brocas para perforación de testigo sean especialmente importantes en las primeras etapas de investigación de un proyecto, cuando la recuperación precisa de la muestra importa más que la velocidad de perforación.
Brocas tricónicas para perforación industrial y pozos
Las brocas tricónicas incorporan esos tres conos giratorios de los que todo el mundo habla, ideales para trabajos difíciles donde las brocas convencionales fallarían. Lo que las hace tan eficaces es su capacidad para cortar diferentes materiales en la obra: piense en formaciones rocosas duras mezcladas con materiales más blandos como depósitos de arcilla o lechos de grava.
Su construcción especial funciona de maravilla tanto en fábricas como en la perforación de pozos de agua. Estas brocas soportan presiones elevadas sin romperse fácilmente, lo que explica su uso en todas partes, desde plataformas petrolíferas que perforan a miles de metros bajo tierra hasta proyectos municipales que crean nuevas fuentes de agua.
Las brocas tricónicas funcionan muy bien en suelos blandos y rocas de densidad media, mientras que las brocas de diamante destacan en capas resistentes de granito o basalto. Conocer el tipo de terreno subyacente es fundamental antes de decidir qué tipo de broca utilizar para cada obra.
Los bits de perforación tricono son ideales para proyectos pesados, como la perforación industrial y la perforación de pozos de agua, gracias a su diseño de tres conos rotativos que maneja eficientemente diversas formaciones como roca, arcilla y grava.
Diseños de brocas DTH según la formación rocosa
La energía producida por el impactador se transfiere a la broca para romper la roca, lo que significa que la roca está sujeta tanto al impacto como a la abrasión. Esto requiere un diseño, una fabricación y un uso racionales de la broca para garantizar una alta eficiencia, resistencia al desgaste y longevidad.
La superficie inferior de la broca generalmente se divide en cuatro diseños principales, cada uno adecuado para diferentes formaciones rocosas y condiciones de trabajo.
Tipo de fondo plano
Este es un diseño de uso general que se utiliza para formaciones rocosas relativamente blandas o duras. Funciona bien en formaciones rocosas fracturadas y variables. Sin embargo, no es adecuado para capas extremadamente blandas o de sobrecarga.
Tipo de fondo convexo
Diseñado para formaciones rocosas duras y abrasivas donde la velocidad de perforación es más importante que la verticalidad del pozo. La superficie convexa minimiza el área de contacto con la superficie de la roca, lo que permite una mayor energía de impacto y velocidades de perforación más rápidas.
Sin embargo, la verticalidad del pozo no es tan buena como con otras brocas.
Tipo de fondo cóncavo
Este diseño, que presenta una superficie cónica cóncava hacia adentro, reduce la vibración del equipo de tierra y mantiene la verticalidad del pozo. La disposición escalonada de los insertos de carburo mejora la eficiencia de rotura de rocas, lo que da como resultado altas velocidades de perforación en muchas formaciones rocosas.
Este tipo de broca es adecuada tanto para formaciones rocosas blandas como duras y ofrece una larga vida útil.
Broca escariadora
Especialmente diseñada para agrandar los diámetros de los agujeros en situaciones especiales. La parte inferior de la broca está equipada con una sección piloto que coincide con el diámetro del agujero guía, similar a las brocas de escariado de cono de rodillos.
Este método implica dos etapas de perforación, solucionando muchos problemas presentes en la perforación de agujeros de una sola etapa, con mayor verticalidad y eficiencia.
Brocas para concreto, piedra y mampostería
Cualquiera que necesite perforar hormigón, ladrillo o piedra encontrará las brocas para mampostería absolutamente esenciales. Estas herramientas son lo suficientemente resistentes como para soportar el esfuerzo adicional que supone trabajar a diario en superficies tan duras.
La mayoría de las brocas para mampostería vienen con una punta de carburo en la parte delantera, algo que realmente marca la diferencia en cuanto a su duración y rendimiento general. La pieza de carburo soporta la mayor parte del desgaste, por lo que la broca no se desgasta tan rápido y puede cortar esos materiales difíciles con mucha más facilidad que las brocas normales.
Una buena característica de diseño que se debe buscar en estas herramientas es su estructura de flauta gruesa, que ayuda a despejar la suciedad que se crea al taladrar. Combinar una broca para mampostería adecuada con un taladro percutor mejora notablemente el rendimiento.
Esta combinación permite que la broca perfore materiales resistentes con mayor rapidez y evita que el polvo se disperse por todas partes. Los bits de mampostería son cruciales para el taladrado de concreto debido a su punta de carburo, que proporciona durabilidad y eficiencia al penetrar materiales duros como concreto, ladrillo y piedra.
Material de la broca: HSS, cobalto, carburo y recubrimientos
La selección correcta de broca depende directamente de la dureza del material base y la temperatura generada durante el corte. Elegir el material correcto para la broca marca la diferencia para hacer bien un trabajo, especialmente si hablamos de su duración y el tipo de trabajo necesario.
| Tipo de broca | Temperatura máx. de trabajo | Materiales recomendados |
|---|---|---|
| HSS | Hasta 600°C | Acero suave, fierro fundido, aluminio |
| HSS-Cobalto (M35/M42) | Hasta 900°C | Acero inoxidable (HRC 28-34), aceros aleados |
| Carburo de tungsteno | Hasta 1.000°C | Materiales abrasivos, cerámicos, compuestos |
| Recubrimiento TiN | Hasta 600°C | Aceros de media dureza, producción en serie |
Acero rápido HSS
Las brocas de acero de alta velocidad (HSS) son bastante económicas y funcionan bien para trabajos ligeros en el hogar, por lo que son ideales para taladrar madera o plástico. Usar una broca de acero rápido HSS en metales ferrosos de dureza media (HRC 15-25) garantiza rendimiento óptimo, vida útil prolongada y acabados dimensionalmente precisos.
Las brocas HSS fresadas bajo norma DIN 338 presentan una geometría de punta de 118°, ideal para aceros suaves y materiales ferrosos comunes. Este ángulo equilibra la presión de avance con la evacuación de viruta.
Las brocas HSS fresadas constituyen el estándar más extendido en entornos metalmecánicos. Su composición base W6Mo5Cr4V2 aporta entre un 0,80% y un 0,90% de carbono, lo que garantiza dureza sostenida bajo fricción continua.
HSS con cobalto
Para materiales más duros, el ángulo de 135° reduce el esfuerzo de entrada y minimiza el desvío de la punta. Las brocas HSS-Cobalto son adecuadas para acero inoxidable y aceros aleados cuando la temperatura y la dureza superan las condiciones habituales del HSS convencional.
Carburo de tungsteno
Las brocas de carburo son extremadamente resistentes debido a su dureza, lo que significa que resisten mucho mejor los trabajos industriales más exigentes. Las brocas de carburo de tungsteno mantienen filos más duros y se reservan para materiales abrasivos, cerámicos, compuestos o de alta dureza.
Las brocas metal duro integral, también denominadas HM o de carburo de tungsteno, alcanzan durezas superiores a HRC 85 y se reservan para materiales abrasivos como fierro fundido de alta dureza o composites, aunque su fragilidad exige condiciones de avance muy controladas.
La broca HSS soporta temperaturas de corte hasta 600 °C y es adecuada para aceros blandos y aluminio. La broca de carburo de tungsteno resiste hasta 900 °C, mantiene filos más duros (HRC 70-75) y es obligatoria para perforar fundición, aceros inoxidables y materiales abrasivos de alta dureza.
Recubrimiento de titanio
Los recubrimientos de titanio mejoran la eficiencia de las brocas, ya que reducen la fricción durante el trabajo. Una menor fricción significa que los taladros pueden trabajar más rápido sin sobrecalentarse, lo que las hace ideales para proyectos de trabajo pesado y duraderos.
Las brocas HSS con recubrimiento TiN elevan la vida útil relativa entre un 200% y 300% respecto a las HSS sin tratamiento superficial, gracias a la reducción del coeficiente de fricción y mayor resistencia a la oxidación térmica. Son la opción indicada para producción en serie sobre acero de media dureza.
El recubrimiento TiN reduce la fricción y eleva la dureza superficial hasta HV 2300, ideal para aceros de construcción en mecanizado continuo. El recubrimiento TiAlN, con resistencia hasta 800 °C, se recomienda para corte en seco de aceros inoxidables austeníticos y titanio, donde el calor generado es crítico.
Acabados superficiales
Las brocas de acabado negro, obtenidas mediante tratamiento al vapor, ofrecen mayor resistencia a la corrosión superficial y retención de lubricante, siendo habituales en talleres de mantención de la industria minera del norte de Chile.
En contraste, las de acabado pulido brillante reducen la adherencia del material en perforación de aluminio y metales no ferrosos.
Geometría de corte y ángulo de punta
La geometría de la broca debe corresponder al material y al objetivo del barreno. Las brocas HSS fresadas bajo norma DIN 338 presentan una geometría de punta de 118°, ideal para aceros suaves y materiales ferrosos comunes.
Para materiales más duros, el ángulo de 135° reduce el esfuerzo de entrada y minimiza el desvío de la punta. Para materiales no ferrosos se recomienda un ángulo de punta de 130° a 140°, que reduce la fuerza de avance y evita el arranque brusco del material.
El ángulo estándar de 118° definido por DIN 338 genera mayor presión axial, lo que provoca deformación plástica en aleaciones blandas de aluminio y cobre.
Diámetro, vástago y estabilidad
Elegir el diámetro de broca adecuado marca la diferencia a la hora de taladrar eficientemente. Las brocas más grandes crean agujeros más grandes de forma natural, aunque requieren más potencia y par para realizar el trabajo correctamente.
Antes de empezar a taladrar, tómese su tiempo para analizar el material a perforar y determinar exactamente el tamaño del agujero. Esto ayuda a determinar el tamaño de broca más adecuado para cada situación.
Usar brocas del tamaño incorrecto las desgasta más rápido y ralentiza considerablemente la perforación. El diámetro debe coincidir con el material a perforar y el tamaño deseado del agujero.
Ejes hexagonales y redondos
El diseño del vástago juega un papel importante en la estabilidad de las operaciones de perforación. Las brocas hexagonales se adhieren bien a las herramientas eléctricas y no se deslizan durante el trabajo, lo cual es fundamental en situaciones de alta intensidad.
Para trabajos exigentes que requieren mucha fuerza de torsión, esto marca la diferencia. Las brocas de vástago redondo funcionan bien con varios taladros y son bastante versátiles, aunque tienden a tambalearse más bajo presión real.
Algunas pruebas demostraron que los vástagos hexagonales transfieren aproximadamente un 20 % más de torque que los redondos, por lo que la mayoría de las personas optan por las hexagonales cuando necesitan algo que simplemente resista mejor las condiciones de tensión.
Parámetros de operación que afectan el rendimiento
Velocidad de corte y régimen de giro
La temperatura en el filo de corte es el factor destructivo más crítico en perforación de metales: una broca HSS expuesta a más de 650°C pierde irreversiblemente su dureza por recocido, inutilizándose aunque visualmente parezca intacta.
El parámetro fundamental es la velocidad de corte periférica, calculada mediante la fórmula:
Vc = (π × D × n) / 1000
Donde Vc es la velocidad de corte en m/min, D el diámetro de la broca en mm y n las revoluciones por minuto. Para brocas HSS fresadas en acero estructural, el rango recomendado oscila entre 20 y 30 m/min.
Superar este umbral sin refrigeración adecuada acelera el desgaste del filo en forma exponencial, situación habitual en talleres de manufactura metalmecánica en Chile.
| Material | Velocidad de corte recomendada |
|---|---|
| Acero suave (HRC 15-25) | 25-35 m/min |
| Acero inoxidable (HRC 28-34) | 8-15 m/min |
| Aluminio (HB 30-150) | 60-100 m/min |
| Fierro fundido | 20-30 m/min |
Avance por revolución
La presión de avance debe ajustarse proporcionalmente al diámetro de la broca. Los rangos técnicos recomendados son:
| Diámetro de broca | Avance recomendado |
|---|---|
| Diámetros hasta 5 mm | 0,05 - 0,10 mm/rev |
| Diámetros de 5 a 12 mm | 0,10 - 0,18 mm/rev |
| Diámetros de 12 a 25 mm | 0,18 - 0,30 mm/rev |
Un avance excesivo genera vibraciones y rotura del alma; uno insuficiente provoca rozamiento sin corte efectivo, elevando la temperatura sin arranque de viruta.
Refrigeración, barrido y evacuación de residuos
El uso de taladrina o aceite de corte reduce la temperatura en el punto de contacto hasta un 30%, prolongando significativamente la vida del filo y mejorando el acabado superficial del orificio. La aplicación debe ser continua y dirigida a la zona de corte.
Los sistemas a base de agua o los refrigerantes industriales especiales son los más eficaces para evitar que las brocas se calienten demasiado cuando la perforación lleva horas en lugar de minutos.
El diseño de las ranuras espirales es fundamental para eliminar los residuos durante la perforación. Estas ranuras ayudan a extraer las virutas y los restos del agujero, lo que permite que la broca se mantenga afilada durante más tiempo y se desgaste con menos rapidez.
Un buen control de los residuos evita obstrucciones, evita que se sobrecaliente y protege la broca de daños con el tiempo.
Normas y criterios de calidad
Una broca HSS que no acredita norma de fabricación representa un riesgo técnico y económico concreto para cualquier operación industrial. Conocer esos criterios permite a los responsables de adquisiciones tomar decisiones objetivas y auditables.
Norma DIN 338
La norma DIN 338 establece los parámetros dimensionales obligatorios que debe cumplir una broca helicoidal de acero rápido.
- Tolerancia de diámetro: campo h8, que garantiza ajuste preciso y repetibilidad en orificios calibrados.
- Longitud total y longitud de corte: definidas por rango de diámetro; por ejemplo, para una broca de 10 mm, la longitud total estándar es 133 mm y la longitud de corte 87 mm.
- Ángulo de hélice: entre 25° y 30°, optimizado para evacuación de viruta en aceros de construcción.
- Ángulo de punta: 118° como valor normalizado para uso general en acero.
Fabricadas bajo norma DIN 338, esta especificación regula tanto las tolerancias de diámetro como las longitudes totales y de corte, asegurando intercambiabilidad entre husillos y portabrocas de distintos fabricantes.
Ensayos mecánicos y control por lote
El material base debe superar los ensayos de tracción definidos bajo ASTM E8/E8M, con una resistencia mínima de 900 MPa para el acero HSS. Este umbral garantiza integridad del filo bajo cargas dinámicas sostenidas.
Los lotes de producción deben someterse a controles que incluyen verificación de dureza superficial, concentricidad del vástago y uniformidad del tratamiento térmico.
Norma ISO 235-1
La norma ISO 235-1 regula los criterios de aceptación geométrica del filo, incluyendo simetría de los labios cortantes y estado de la punta.
Una broca que no cumple estos parámetros produce orificios con conicidad, rugosidad excesiva o desvío axial, defectos que generan rechazos en cadena en líneas de producción del sector metalmecánico nacional.
Igualmente crítica es la concentricidad del portabrocas. Según la norma ISO 235-1, el descentrado máximo admisible es de 0,10 mm para brocas de uso industrial.
Un mandril desgastado genera oscilación radial que sobredimensiona el agujero, daña el filo lateral y anula cualquier ventaja del material de la broca.
Mantenimiento, afilado y almacenamiento
Afilado de brocas de carburo
Mantener afiladas esas brocas grandes de carburo marca la diferencia en su rendimiento y en su vida útil antes de necesitar reemplazo. Cuando las brocas se desafilan, todo se ralentiza y los resultados no son los que nadie desea del trabajo de perforación.
También hay varias maneras de recuperar ese afilado. Algunas personas apuestan por las amoladoras de banco antiguas, mientras que otras invierten en equipos de afilado dedicados diseñados específicamente para este propósito.
Los contratistas saben por experiencia que cuidar estas herramientas no es solo una buena práctica, sino que vale la pena con el tiempo. Los estudios demuestran que el mantenimiento regular puede aumentar la productividad aproximadamente la mitad de lo que logran las herramientas sin mantenimiento.
Prevención de la corrosión
Conseguir una configuración de almacenamiento adecuada es fundamental para evitar que las brocas se oxiden y se dañen. La humedad y dejarlas expuestas las dañará con el tiempo.
Buenas opciones incluyen cajas resistentes a la humedad, esos pequeños paquetes de gel de sílice que la gente suele olvidar, y asegurarse de que las brocas no toquen directamente otros objetos metálicos.
Cuando los talleres se toman el tiempo de almacenar sus piezas correctamente, estas suelen durar mucho más de lo esperado. Esto significa menos viajes para comprar repuestos y menos tiempo de inactividad durante los proyectos cuando las piezas fallan repentinamente a mitad del trabajo.
Seguridad y eficiencia durante la perforación
Control del sobrecalentamiento
Cuando los taladros se calientan demasiado, su rendimiento disminuye rápidamente, especialmente en trabajos de larga duración que requieren un funcionamiento continuo. Vigilar los cambios de temperatura en las brocas marca la diferencia, ya que si se calientan constantemente, la herramienta se estropea antes de lo previsto.
Para quienes trabajan con brocas grandes, las buenas prácticas de refrigeración no son opcionales, sino necesarias para aprovechar al máximo su equipo. Según informes de campo de obras de construcción en toda Norteamérica, las técnicas adecuadas de refrigeración reducen el desgaste de las brocas en aproximadamente un 30 %.
Control de vibraciones y alineación
La precisión depende de la alineación del brazo y del estado del feed. La rotación depende del motor, los acoplamientos y la transmisión. El avance depende de la presión y la estabilidad del sistema feed.
El aumento de vibración, el desgaste irregular de brocas o barras, los ruidos anormales, el movimiento impreciso de brazos y el sobrecalentamiento del sistema hidráulico son señales que deben revisarse antes de que afecten la continuidad de la faena.
Guía práctica de decisión
| Prioridad del proyecto | Condiciones | Punto de partida más adecuado |
|---|---|---|
| Perforación rápida en barrenos más cortos | Barrenos de tamaño pequeño a mediano en roca dura | Brocas Top Hammer |
| Rectitud del barreno a mayor profundidad | Barrenos más profundos y formaciones duras | Brocas DTH |
| Producción de alto volumen en superficie | Barrenos de gran diámetro en operaciones a cielo abierto | Brocas rotativas |
| Recuperación de muestra y precisión geológica | Perforación de exploración donde la calidad del testigo es importante | Brocas para perforación de testigo |
Primero, confirma el sistema del equipo y el método de perforación. Después, define el objetivo del trabajo, ya sea perforación de producción, barrenos de voladura o muestreo de exploración.
A continuación, evalúa la formación, incluyendo la dureza de la roca, la abrasividad, el grado de fracturamiento y la estabilidad del terreno. Por último, relaciona estas condiciones con el diámetro requerido, la profundidad objetivo y las prioridades de rendimiento del proyecto.
No existe una sola broca que sea la mejor para todos los trabajos en roca dura, porque la elección correcta también depende del diámetro del barreno, la profundidad, el método de perforación y el objetivo del proyecto.
Las brocas DTH suelen ser una opción sólida para barrenos más profundos y condiciones de roca dura, mientras que las brocas top hammer también se utilizan ampliamente en aplicaciones de roca dura con diámetros de barreno pequeños a medianos.
Señales para revisar la compatibilidad del equipo
Las principales partes de un jumbo de perforación son el brazo o boom, perforadora hidráulica, viga de avance, sistema hidráulico, sistema eléctrico, chasis, cabina, sistema de propulsión y accesorios de perforación como brocas, barras, shank adapter y coplas.
Los accesorios de perforación de un jumbo incluyen brocas, barras, coplas, shank adapter, manguitos, centralizadores y adaptadores. Estos elementos deben ser compatibles con la perforadora y con las condiciones de roca.
| Sistema del jumbo | Síntoma común | Posible causa |
|---|---|---|
| Perforadora hidráulica | Baja potencia de impacto | Sellos, pistón o desgaste interno |
| Sistema hidráulico | Fugas o pérdida de presión | Mangueras, válvulas o sellos dañados |
| Brazo o boom | Movimiento impreciso | Bujes, pasadores o cilindros desgastados |
| Feed | Desviación o vibración | Guías, patines o cadena desgastada |
| Aceros de perforación | Desgaste prematuro | Mala compatibilidad o uso incorrecto |
Un error frecuente es esperar a que el equipo falle completamente. En minería, lo recomendable es trabajar con mantenimiento preventivo y predictivo, que permite anticipar fallas mayores y por lo tanto más impacto en sentido económico y de tiempo en la operación.