La alineación entre el eje de la bomba y el eje del motor es la operación de puesta en marcha más subestimada y más determinante para la vida útil de cojinetes, sello mecánico y acoplamiento. La alineación de bombas es el proceso preciso de ajustar las posiciones de una bomba y su motor de accionamiento para que sus ejes de rotación queden perfectamente alineados.
Existen tres tipos de desalineación que deben corregirse simultáneamente: paralela, angular y axial o gap. En la práctica, cualquier conjunto motobomba presenta combinación de los tres tipos simultáneamente, y los tres deben corregirse en el mismo procedimiento.
Por qué es importante alinear una motobomba
Los centros de rotación de los dos ejes conectados por el acoplamiento de la bomba y el motor deben ser estrictamente concéntricos, y el acoplamiento debe estar alineado y centrado con precisión durante la instalación; de lo contrario, causará una gran tensión en el acoplamiento y afectará gravemente el funcionamiento normal de el eje, el cojinete y otras partes del eje, e incluso causan vibraciones o daños a toda la máquina y a los cimientos.
La desalineación puede conducir al desgaste prematuro de los rodamientos, los sellos y los acoplamientos, el aumento de la vibración y la reducción de la eficiencia energética. Las bombas desalineadas también pueden extraer hasta un 15% más de energía que las bombas alineadas.
Hasta el 50% del daño a la maquinaria rotativa está directamente relacionado con la desalineación. La vibración de la máquina, el daño de los cojinetes, el desgaste prematuro del sello y el daño del acoplamiento son ejemplos de problemas que experimentan las bombas si se alinean incorrectamente en la instalación.
Al garantizar la alineación adecuada, puede extender la vida útil de la bomba y el motor, reducir los costos de mantenimiento y mejorar el rendimiento general del sistema de bombeo. Una alineación correcta minimiza la pérdida de energía y garantiza que las bombas funcionen con la máxima eficiencia, lo que reduce el consumo eléctrico y los costes operativos.
Tipos de desalineación entre la bomba y el motor
Desalineación paralela u offset
Desalineación paralela, también llamada offset, ocurre cuando los dos ejes (de la bomba y del motor) son paralelos en el espacio - mantienen la misma dirección - pero están desplazados uno respecto al otro lateralmente o verticalmente. Visualmente, es como dos líneas rectas paralelas a alturas diferentes o en separaciones laterales distintas.
Este tipo de desalineación genera carga radial cíclica en los cojinetes a cada rotación del eje, manifestándose principalmente como vibración en la frecuencia de 1× rotación (1×N). En este caso, los ejes están paralelos pero descentrados entre sí, lo que significa que las líneas centrales no coinciden.
Desalineación angular
Desalineación angular ocurre cuando los dos ejes no son paralelos - forman un ángulo entre sí, convergiendo o divergiendo en los extremos. Aunque los centros del acoplamiento estén alineados en un punto, los ejes divergen a lo largo de la longitud del conjunto, y el efecto sobre los cojinetes es una carga axial cíclica que excita modos de vibración en la frecuencia de 2× rotación (2×N).
Aun una pequeña discrepancia angular puede provocar un desgaste significativo de los rodamientos y las juntas, lo que reduce la eficiencia y acorta la vida útil del sistema de la bomba. En casos severos, genera ruido metálico audible y quema del acoplamiento elástico en pocas horas.
Desalineación axial o gap incorrecto
Desalineación axial, también llamada gap incorrecto, es la distancia entre las caras del acoplamiento fuera de lo recomendado por el fabricante. Cada modelo de acoplamiento (Falk, Renold, Lovejoy, John Crane Thomas) tiene un valor específico de gap nominal que debe respetarse - típicamente entre 3 y 10 mm según el tamaño.
Gap muy pequeño genera carga axial constante en el cojinete de empuje de la bomba; gap muy grande deja el acoplamiento sub-engranado, con pérdida de transmisión de torque y desgaste prematuro de los elementos elásticos.
Combinación de desalineaciones
En la práctica, cualquier conjunto motobomba presenta combinación de los tres tipos simultáneamente, y los tres deben corregirse en el mismo procedimiento. Mover solo uno sin rehacer los otros es la fuente de casi todas las fallas de alineación mal hecha.
El orden correcto es: primero el gap axial (define la posición longitudinal del motor), luego el angular (corrige inclinación) y por último el paralelo (corrige offset).
Casos geométricos del acoplamiento
En general, hay cuatro situaciones posibles.
- S1=S2, a1=a2. Las caras extremas de las dos ruedas de semiacoplamiento están en la posición correcta, tanto paralelas como concéntricas, y los dos ejes deben ubicarse en línea recta.
- S1=S2, a1≠a2. Las caras extremas de las dos ruedas de semiacoplamiento son paralelas pero los ejes no son concéntricos. En este momento, hay un desplazamiento radial paralelo e=(a2-a1)/2 entre los dos ejes.
- S1≠S2, a1=a2. Aunque las caras extremas de las dos ruedas de semiacoplamiento son concéntricas, no son paralelas y hay un desplazamiento angular α entre los dos ejes.
- S1≠S2, a1≠a2. Las caras extremas de las dos ruedas de semiacoplamiento no son concéntricas ni paralelas, y hay tanto desplazamiento radial e como desplazamiento angular α entre los dos ejes.
El acoplamiento en el primer caso es el estado ideal que debemos esforzarnos por lograr en el medio, mientras que los otros tres estados no son correctos y deben ajustarse para lograr el primer caso.
Tolerancias de alineación
La tolerancia de alineación depende del tipo de acoplamiento y la rotación de operación. Acoplamientos rígidos (chaveta-brida, brida-brida) no absorben desalineación y exigen tolerancia muy estricta: 0,02 a 0,05 mm de TIR para conjuntos hasta 1.800 rpm, y 0,01 a 0,03 mm sobre eso.
Acoplamientos flexibles (elementos elastoméricos como Falk Wrap-Flex, Lovejoy Jaw, o de garras como Renold) absorben alguna fracción de la desalineación residual y permiten tolerancia de 0,08 a 0,15 mm de TIR.
FB Bombas adopta como referencia práctica para conjuntos FBCN, FBOT, FBE y FBEI: 0,05 mm TIR para acoplamiento rígido y 0,10 mm TIR para acoplamiento flexible, en ambos planos (paralelo y angular), medidos con la bomba y el motor a temperatura ambiente.
| Tipo de acoplamiento | Paralelo (mm) | Angular (mm/100mm) | Rotación (rpm) |
|---|---|---|---|
| Rígido | ≤ 0,05 | ≤ 0,03 | ≤ 1.800 |
| Flexible | ≤ 0,10 | ≤ 0,06 | ≤ 1.800 |
| Flexible alta rotación | ≤ 0,05 | ≤ 0,03 | > 1.800 |
Los valores son TIR (Total Indicator Reading), medidos con reloj comparador o láser. Para acoplamiento flexible: 0,10 mm de TIR (Total Indicator Reading) en paralelo y angular; para acoplamiento rígido: 0,05 mm.
Preparación antes de comprobar la alineación
Antes de comenzar la verificación de alineación, apague la bomba y el motor y bloquee la fuente de alimentación para evitar un inicio accidental. Este es un paso de seguridad crucial para evitar posibles lesiones.
El procedimiento estándar FB Bombas para alineación de cualquier conjunto motobomba es: (1) apagar y bloquear eléctrica y mecánicamente el conjunto (lockout/tagout); (2) remover los elementos elásticos del acoplamiento, manteniendo solo los cubos.
- Recopilar herramientas: Necesitará un conjunto de herramientas de precisión para la verificación de alineación.
- Estas generalmente incluyen un conjunto de indicadores de dial, una regla, cuñas y un medidor de sensores.
- Asegúrese de que las herramientas estén en buenas condiciones y correctamente calibradas.
- Limpia los ejes y los acoplamientos: Retire cualquier suciedad, grasa o escombros de la bomba y los ejes y acoplamientos del motor.
- Una superficie limpia garantiza una medición precisa y un contacto adecuado entre los componentes.
Inspección visual inicial
Inspeccione la bomba y el motor en busca de signos de daños visibles, como grietas en la carcasa, ejes doblados o acoplamientos desgastados. Si se encuentra algún daño, debe repararse o reemplazarse antes de continuar con la verificación de alineación.
Asegúrese de que todos los pernos de montaje de la bomba y el motor estén apretados correctamente. Los pernos sueltos pueden causar desalineación y vibración durante la operación.
Coloque una regla en la bomba y los ejes del motor para tener una idea aproximada de la alineación. Esta verificación visual puede ayudarlo a identificar cualquier desalineación importante que deba abordarse.
Comprobar la base, la bomba y las tuberías
Verificar la planicidad de la base (escuadra o skid) con nivel de burbuja de precisión - la base es la referencia absoluta, cualquier desvío se propaga a todo el conjunto.
Verificar y corregir la nivelación y fijación de la bomba (la bomba es la referencia, casi nunca se mueve). Con la bomba como referencia, mover solo el motor.
Asegúrese de que la tubería conectada a la bomba esté compatible correctamente y no ejerce ningún estrés excesivo en la bomba. Las tuberías desalineadas o no respaldadas pueden causar desalineación de la bomba y el motor con el tiempo.
Métodos para alinear una motobomba
Existen tres métodos de medición: reloj comparador, alineación láser y regla de acero más calibre de holgura. La elección depende de la precisión necesaria, la velocidad de rotación, el tipo de acoplamiento y los instrumentos disponibles.
| Método | Ventajas | Limitaciones |
|---|---|---|
| Regla de acero + calibre de holgura | Rápido, sencillo y adecuado para una aproximación inicial | Precisión limitada a ~0,3 mm |
| Reloj comparador | Preciso, relativamente barato y de referencia | Requiere entrenamiento y más tiempo |
| Alineación láser | Rápida, precisa, repetible y con lectura en tiempo real | Mayor inversión inicial y configuración específica |
Regla de acero y calibre de holgura
El método de regla de acero rectificada apoyada en los cubos del acoplamiento, combinado con calibre de holguras para verificar la cara, es el método de campo de emergencia.
Se apoya la regla sobre los dos cubos a lo largo del eje: si hay desalineación paralela, surge holgura bajo la regla en uno de los lados, medible con calibre.
La desalineación angular se verifica con calibre de holguras insertado en cuatro puntos de la cara del acoplamiento (12h, 3h, 6h, 9h) - variación mayor que la tolerancia indica desalineación angular en esa dirección.
La precisión es limitada - la regla de acero típica tiene desvío propio de 0,1 a 0,3 mm en longitudes de 300 mm, y el calibre de holgura depende de la sensibilidad táctil del ejecutor.
El método es aceptable solo como aproximación inicial para colocar el conjunto "en el campo" de la alineación correcta, antes de la verificación final con reloj comparador o láser.
En un mantenimiento de emergencia sin instrumentos disponibles, este método es mejor que nada - pero la bomba no debe volver a operación continua sin alineación posterior por método más preciso.
Al alinear con una galga de espesores y una regla de cuchilla, la superficie del extremo radial del acoplamiento debe ser plana, lisa, libre de óxido y sin rebabas. Para ver la luz de la regla en forma de cuchillo, lo mejor es utilizar una linterna.
Reloj comparador
El método del reloj comparador es el método clásico, preciso y relativamente barato - exige dos o tres relojes comparadores con base magnética, soportes ajustables y entrenamiento del ejecutor.
La configuración rim-and-face (perímetro y cara) usa dos relojes: uno apunta radialmente al cubo del acoplamiento del lado opuesto (mide desalineación paralela), otro apunta axialmente a la cara del acoplamiento (mide desalineación angular).
Los dos ejes se giran juntos a 0°, 90°, 180° y 270°, y las lecturas en las cuatro posiciones permiten calcular las correcciones verticales y horizontales a aplicar en los pies del motor.
La precisión práctica del método es excelente (TIR de 0,01 a 0,02 mm) y permanece como estándar de referencia incluso tras la popularización del láser.
Las limitaciones son el tiempo necesario (30 a 60 minutos por alineación por ejecutor experimentado) y la sensibilidad a la holgura radial de los soportes.
Siempre verificar antes de iniciar con el "bar sag check": montar los soportes con los relojes apuntando hacia abajo en distancia equivalente a la del alineación real, girar 180° y medir cuánto se deflecta la barra-soporte por el propio peso.
Ese valor se descuenta de todas las lecturas posteriores. Este método utiliza dos indicadores que verifican la desviación radial y la angularidad. Luego, las lecturas se conectan a fórmulas matemáticas para calcular los requisitos de cuñas para una alineación adecuada.
El método de indicador de aguja es muy preciso y puede detectar la desalineación paralela y angular. Sin embargo, requiere una habilidad y comprensión significativas del proceso de medición, así como experiencia.
Alineación láser
La alineación láser usa dos sensores ópticos montados en los cubos de los acoplamientos: el emisor proyecta un haz contra el detector del lado opuesto, y el software calcula en tiempo real los valores de desalineación paralela, angular y gap en ambos planos.
El gran diferenciador sobre el reloj comparador es la velocidad: una alineación completa se hace en 10 a 20 minutos por un ejecutor con entrenamiento básico.
FB Bombas recomienda el método láser para mantenimiento preventivo rutinario en plantas con múltiples conjuntos motobomba - la inversión inicial en el equipo (USD 6.000 a 20.000 según el modelo) se compensa en pocos meses por la reducción del tiempo de máquina parada.
Para puesta en marcha de bombas críticas (FBOT en casa de fuerza, FBEI en sistema de fluido térmico, FBCN en incendio bajo NFPA-20), el método láser también es la elección estándar por la trazabilidad - todos los informes se graban electrónicamente con fecha/hora y valores medidos, facilitando auditoría y soporte técnico futuro.
Las herramientas de alineación por láser ofrecen una alta precisión, una preparación rápida y resultados fáciles de interpretar, lo que las hace ideales para garantizar una alineación óptima. Pueden reducir significativamente el tiempo de alineación e incrementar la precisión, por lo que son la opción preferida por muchos profesionales.
La tecnología láser de alineación de bombas destaca por su precisión y facilidad de uso. Los alineadores láser utilizan un puntero láser y un conjunto de detectores para medir la alineación de los ejes de bombas y del motor con precisión.
- Preparación y medición rápidas.
- Mayor precisión y repetibilidad.
- Error mínimo del usuario debido a las lecturas digitales y a la guía.
- Capacidad para almacenar y llevar un seguimiento de los datos de alineación a lo largo del tiempo para los registros de mantenimiento.
Procedimiento paso a paso para alinear una motobomba
1. Asegurar el equipo
Apagar y bloquear eléctrica y mecánicamente el conjunto (lockout/tagout). Antes de comenzar la verificación de alineación, apague la bomba y el motor y bloquee la fuente de alimentación para evitar un inicio accidental.
2. Retirar el elemento flexible
Remover los elementos elásticos del acoplamiento, manteniendo solo los cubos. La medición debe realizarse sobre superficies limpias y estables.
3. Revisar la base y la fijación
Verificar la planicidad de la base (escuadra o skid) con nivel de burbuja de precisión. Evalúe el estado de las placas base y los cimientos para comprobar su estabilidad e integridad, ya que pueden influir en la precisión de la alineación.
Examine el apriete y el estado de todos los pernos y acoplamientos implicados en el proceso de alineación. Compruebe si hay alguna limitación debido a los pernos.
4. Tomar la bomba como referencia
Verificar y corregir la nivelación y fijación de la bomba, porque la bomba es la referencia y casi nunca se mueve. Con la bomba como referencia, mover solo el motor.
Al instalar el equipo, primero instale el motor accionado (es decir, el cabezal de la bomba, como se suele decir), de modo que su eje esté en posición horizontal, y luego instale el motor principal (es decir, el motor, como se suele decir), por lo que solo es necesario para ajustar el motor para encontrar la sincronización, es decir, en el motor debajo del pie del método para ajustar la junta.
5. Ajustar el gap axial
Iniciar por el gap axial: ajustar la posición longitudinal del motor al valor de gap especificado por el fabricante del acoplamiento.
Verifique el espacio libre entre las mitades de acoplamiento. El espacio libre debe ser uniforme alrededor de la circunferencia del acoplamiento. Si la autorización no es consistente, puede indicar desalineación residual.
6. Corregir la desalineación angular
Corregir desalineación angular ajustando calzos (shims) bajo los pies del motor. La práctica recomendada consiste en solucionar la alineación vertical antes de comenzar con la alineación horizontal.
Para ello, es preciso añadir o retirar placas de ajuste (cuñas) de debajo de las patas de la máquina para la alineación vertical y apretando o aflojando los pernos para lograr la alineación deseada.
7. Corregir la desalineación paralela
Corregir desalineación paralela moviendo el motor lateralmente. Los pernos de gato le permiten mover el motor horizontalmente, mientras que las cuñas se pueden usar para ajustar la posición vertical.
En función de los datos de medición, es posible que deba ajustar la posición del motor para corregir la desalineación. Esto se puede hacer agregando o eliminando cuñas debajo de los pies del motor.
8. Ajustar con precisión
Para empezar, afloje los pernos de los soportes del motor para permitir el ajuste. Ajuste la posición del motor en función de las mediciones de desalineación.
Esto puede implicar desplazarlo lateralmente, hacia delante o hacia atrás, o cambiar su altura añadiendo o quitando cuñas debajo de las patas del motor.
Para realizar cambios menores, utilice tornillos niveladores o herramientas similares para ajustar la posición del motor con precisión.
9. Reapretar y volver a medir
Reapretar todos los tornillos con torque correcto. Después de realizar los ajustes, vuelva a apretar los soportes del motor y compruebe de nuevo la alineación con la herramienta elegida.
Medir nuevamente tras el apriete final - el apriete puede introducir desvío residual, es necesario confirmar. Repita el proceso de ajuste hasta que la alineación esté dentro del rango de tolerancia aceptable.
Para el valor de medición final, los pernos de anclaje del motor deben estar completamente apretados sin aflojar.
10. Reinstalar el acoplamiento
Reinstalar elementos elásticos del acoplamiento. Compruebe que todas las piezas estén correctamente montadas y que el gap conserve el valor indicado.
11. Documentar los resultados
Registrar valores finales en hoja de datos estándar. Documente todas las mediciones, ajustes y valores de alineación finales para tenerlos como referencia en el futuro y planificar el mantenimiento.
Hacer registros es una parte importante para encontrar lo correcto. Con herramientas especiales para encontrar la hora, haga la misma marca, para evitar un aumento del error en los datos de medición, debe dividirse en 4-8 puntos para obtener datos precisos.
Ajuste mediante calzas
Existen las siguientes formas de ajustar la superficie de la almohadilla: método intuitivo y método de cálculo.
Método intuitivo
Debido a que en el mantenimiento, algunas bombas están alineadas y no están completamente equipadas con buenas condiciones y herramientas, en el ajuste, la experiencia del maestro jugará un gran papel, cada vez que agregue, reduzca la almohadilla, debe considerar el apriete del perno del motor y su margen.
Método de cálculo
Primero elimine la diferencia de altura del acoplamiento. El eje del motor debe elevarse hacia arriba mediante un espaciador Δh, que es el cojinete delantero A y el cojinete trasero B debe estar acolchado con Δh debajo del asiento al mismo tiempo.
Eliminar la apertura del acoplamiento. En los rodamientos A y B, respectivamente, se agrega un grosor diferente de la almohadilla, se debe agregar la almohadilla del rodamiento B que el rodamiento A después de un poco.
Por lo tanto, el espesor total del espaciador es: montaje frontal A=Δh+AC; montaje trasero B=Δh+BD.
Compensación por dilatación térmica
La alineación en frío debe compensar ese crecimiento posicionando el motor ligeramente debajo del objetivo, para que el conjunto quede alineado en operación.
En bombas que operan con fluido caliente (FBOT a 250-350 °C), el crecimiento térmico del conjunto desplaza el eje de la bomba hacia arriba en valores conocidos por el fabricante - típicamente 0,1 a 0,3 mm según la temperatura - y la alineación en frío debe compensar ese crecimiento posicionando el motor ligeramente debajo del objetivo, para que el conjunto quede alineado en operación.
La mayoría de los técnicos da por sentado que, si una máquina está alineada en reposo, seguirá así. Pero, cuando el sistema está en marcha, el calor lo cambia todo.
La dilatación térmica es la fuerza silenciosa que cambia la alineación de los ejes cuando aumentan las temperaturas. A medida que el equipo giratorio se calienta, los componentes metálicos se expanden, a veces por milésimas de pulgada, a veces por milímetros.
Los entornos a altas temperaturas, como las centrales eléctricas y las refinerías, son especialmente vulnerables a este cambio térmico dinámico. La dilatación térmica rara vez es uniforme.
Esto puede dar lugar a vibración excesiva, mayor consumo de energía, avería prematura de los rodamientos y juntas y período de inactividad no programado.
Alineación en frío y alineación en caliente
La alineación en frío implica desplazar intencionalmente los componentes durante la parada, de modo que se alineen una vez que la máquina alcance la temperatura de funcionamiento. Esta estrategia implica predecir con precisión cuánto crecerá cada componente.
La alineación en caliente, por el contrario, implica medir las máquinas mientras están calientes, ya sea durante el funcionamiento o tras un apagado controlado. Esto resulta útil para conocer la posición de ejecución real de un componente.
Muchos fabricantes de equipos originales (OEM) proporcionan ahora objetivos térmicos o valores de desplazamiento para ayudar a la instalación. Con estos valores, los técnicos pueden determinar la distancia a la que ajustar o mover los componentes durante la alineación inicial para tener en cuenta el crecimiento.
Cálculo de la dilatación térmica
Para predecir la expansión térmica, se necesitan tres cifras: Cambio de temperatura (T): la diferencia entre la temperatura ambiente y la temperatura de funcionamiento; Longitud del eje (L): la distancia desde la base de la máquina hasta la línea central del eje; Coeficiente de material (C): la velocidad a la que el metal se expande por grado de cambio de temperatura.
Dilatación térmica = T x L x C.
Por ejemplo, si un eje de acero inoxidable comienza a 70 grados Fahrenheit, se calienta hasta 130 grados y tiene 10 pulgadas de largo, se expande 60 x 10 x 0,0000074 = 0,00444 pulgadas.
Eso es menos de cinco milésimas de pulgada, que parece poco, pero es suficiente para desalinear la maquinaria giratoria.
Seguimiento del movimiento térmico
Las herramientas de alineación manual, como las galgas de espesores y los indicadores de aguja, funcionan bien en condiciones estáticas, pero la expansión térmica introduce variables dinámicas que estas herramientas no pueden supervisar.
Las herramientas láser digitales salvan esta brecha haciendo un seguimiento del movimiento térmico en tiempo real, lo que elimina las conjeturas y garantiza que las correcciones se basen en el comportamiento real de la máquina, no en suposiciones.
La función Live Trend de RotAlign Touch realiza un seguimiento del movimiento de los ejes a medida que la máquina se calienta de manera dinámica, lo que le permite ver si la dilatación térmica se produce de manera uniforme o si la desalineación se desarrolla en una dirección más que en la otra.
Una vez que la máquina se enciende y comienza a calentarse, el dispositivo registra cada cambio de posición y realiza un seguimiento de la dilatación térmica vertical y horizontal a medida que aumentan las temperaturas.
Los técnicos pueden utilizar esos datos para establecer objetivos de alineación precisos, lo que garantiza que, una vez que se produce la expansión térmica, los ejes se coloquen exactamente donde deberían estar.
Verificación final y prueba de funcionamiento
Tras realizar los ajustes, vuelva a medir para asegurarse de que la alineación se encuentra dentro de las tolerancias recomendadas por el fabricante. Verificar los resultados repetibles es fundamental para confirmar que el proceso de alineación se ha realizado correctamente.
Repita los ajustes necesarios hasta lograr la alineación deseada. Verifique la alineación y realice una comprobación final para asegurarse de que todo está correctamente alineado una vez que la alineación se encuentre dentro de los límites aceptables.
Una vez que se corregirá la alineación, inicie la bomba y el motor y ejecutelos por un período corto. Monitoree los niveles de vibración, temperatura y ruido.
Si hay vibraciones o ruidos anormales, puede indicar que la alineación necesita un ajuste adicional. También debe comprobar que todos los componentes están bien sujetos.
Validación mediante vibraciones
Tras la alineación, la bomba se arranca y la vibración se mide en los cojinetes (radial horizontal, radial vertical y axial) con analizador de vibración portátil.
La norma ISO 10816 establece cuatro zonas de severidad según la categoría de la máquina; para bombas industriales de 15 a 300 kW en fundación rígida, los límites son:
| Zona | Condición | Vibración vrms |
|---|---|---|
| A | Recién puesta en marcha y en óptimo estado | < 2,3 mm/s |
| B | Operación aceptable a largo plazo | 2,3 a 4,5 mm/s |
| C | Operación restringida con programa de monitoreo | 4,5 a 7,1 mm/s |
| D | Vibración inaceptable | > 7,1 mm/s |
Conjunto motobomba bien alineado debe operar en zona A justo después de la puesta en marcha. La zona A (vrms < 2,3 mm/s) confirma alineación adecuada.
Vibración persistente en zona B/C/D tras alineación bien hecha indica otras causas: desbalance residual del rotor (recalibrar según ISO 21940 G2.5, estándar FB Bombas), holgura en cojinete, resonancia de la fundación, o cavitación parcial.
La medición de vibración en la frecuencia específica de 1×N (rotación) indica desbalance o desalineación paralela; en 2×N indica desalineación angular; en frecuencias altas indica problema de cojinete.
Un analizador moderno proporciona el espectro completo y permite diagnóstico preciso de la causa raíz.
Señales de una alineación incorrecta
- Vibración excesiva durante el arranque o después de ciclos prolongados.
- Ruido metálico o sonido de rodamientos.
- Temperatura elevada en cojinetes.
- Desgaste prematuro de rodamientos, sellos o acoplamientos.
- Fallas frecuentes del acoplamiento.
- Mayor consumo de energía.
- Disminución del rendimiento de la bomba.
- Movimiento de alineación que cambia con la temperatura o la carga.
Un operador de tratamiento de aguas residuales tenía un problema. Estaba reemplazando rodamientos en la misma bomba centrífuga en su estación de elevación una y otra vez.
Una revisión rápida reveló una desalineación de la bomba y el motor, lo que provocó un ruido excesivo y un desgaste prematuro de los rodamientos. El operador eligió alinear esta bomba láser y el ruido de los cojinetes disminuyó rápidamente.
Controles periódicos de alineación
Los controles de alineación regulares son esenciales para mantener el rendimiento óptimo de la bomba y el motor horizontales. Con el tiempo, factores como la expansión térmica, el estrés de la tubería y el desgaste normal pueden hacer que la alineación cambie.
Al realizar controles de alineación regulares, puede detectar y corregir cualquier desalineación antes de que conduzcan a serios problemas.
Se recomienda realizar controles de alineación al menos una vez al año, o con mayor frecuencia para bombas que funcionan en entornos hostiles o bajo cargas pesadas.
Se recomienda realizar la alineación al menos una vez al año para la mayoría de las aplicaciones industriales. Sin embargo, en entornos con altas vibraciones, expansión térmica o en los que las bombas funcionen continuamente bajo cargas pesadas, pueden ser necesarias comprobaciones más frecuentes, por ejemplo, dos o tres veces al año.
Compruebe la alineación después de cualquier incidencia que afecte a la posición o al estado de bombas. Esto incluye revisiones importantes del equipo, después de actividad sísmica o si la bomba o el motor se han movido por cualquier motivo.
Aparte de estas comprobaciones programadas, compruebe si hay indicios de desalineación durante el funcionamiento. Preste atención a vibraciones inusuales, averías frecuentes de acoplamientos, ruidos imprevistos, averías prematuras de los rodamientos o una disminución del rendimiento de bombas, lo que podría indicar una alineación incorrecta.
Lista de comprobación de alineación
- Aplicar procedimientos de bloqueo y etiquetado (LOTO).
- Inspeccionar la bomba, el motor, el acoplamiento y los ejes.
- Limpiar las superficies de medición.
- Comprobar la calibración de las herramientas.
- Revisar la base, la cimentación y la planicidad del skid.
- Comprobar la nivelación y fijación de la bomba.
- Revisar la tensión de las tuberías.
- Comprobar el estado y apriete de los pernos.
- Verificar el gap axial del acoplamiento.
- Medir la desalineación angular.
- Medir la desalineación paralela.
- Ajustar primero la posición vertical y después la horizontal.
- Reapretar los pernos con el torque correcto.
- Volver a medir después del apriete final.
- Reinstalar los elementos elásticos.
- Registrar las mediciones y los ajustes.
- Realizar una prueba de funcionamiento.
- Validar el resultado con vibración y temperatura.
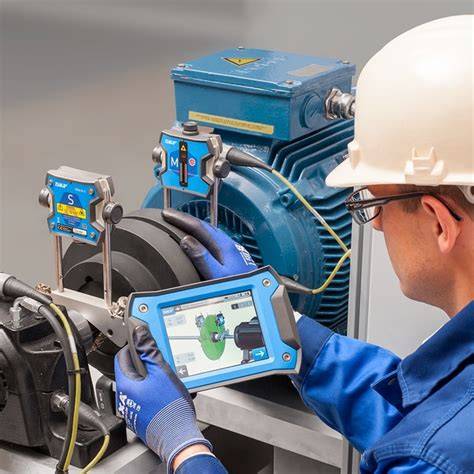
Alineadores de ejes SKF TKSA 51
tags: #mantencion #de #motobomba #realizar #la #alineacion