El circuito de flotación de la División El Salvador concentra minerales de cobre mediante la separación de los minerales valiosos respecto de la ganga, utilizando molienda, reactivos químicos, aire y espuma. Su desempeño depende de variables como la granulometría, la densidad de pulpa, la dilución, el pH, la dosificación de reactivos, el tiempo de acondicionamiento y flotación, el nivel de pulpa, las revoluciones por minuto y el tonelaje procesado.
La optimización del circuito permitió evaluar nuevas formulaciones de colectores y espumantes para minerales de la mina Quebrada M y para escorias provenientes de la fundición Potrerillos. En las pruebas industriales, la nueva formulación aumentó la recuperación de cobre aproximadamente en 2 puntos porcentuales para la mezcla con mayor proporción de material de rajo Quebrada M y en 4 puntos porcentuales para la escoria, respecto de las formulaciones estándar.
Contexto operacional de la División El Salvador
División Salvador se ubica en la comuna de Diego de Almagro, Región de Atacama, a 2.600 metros sobre el nivel del mar, a una distancia de 1.100 kilómetros de Santiago. Comenzó a explotar sus minerales en 1959 y actualmente opera los yacimientos Inca (explotado de forma subterránea) y las minas Campamento Antiguo, Quebrada M y otros cuerpos satélites de menor envergadura (explotadas a rajo abierto).
Las operaciones de Salvador también consideran un concentrador, procesos de lixiviación, la fundición y refinería en Potrerillos y el Puerto Barquito, ubicado en la ciudad de Chañaral. Durante 2021 produjo 52.885 toneladas métricas de cobre fino y 30.997 kilos de plata. Su dotación propia es de 1.501 personas al 31 de diciembre.
La restricción de explotación de minerales provenientes de Mina Rajo Abierto “Campamento Antiguo” de Codelco, División Salvador, que presentaba alta Ley de cobre y alto potencial de recuperación en Planta Concentradora, obligó a recurrir a Mina Rajo Abierto “Quebrada M”, la cual presenta un menor desempeño metalúrgico.
Esto agudiza la preocupación por generar la rentabilidad esperada en Codelco División Salvador, por lo cual, también se comienza a analizar la opción de recuperar Cu desde escorias provenientes de la fundición Potrerillos.
Rajo Inca y continuidad operacional
Sin embargo, todas estas zonas agotarán sus recursos este año, por lo que la división se refundará a partir de su proyecto Rajo Inca que extenderá la vida útil de la división en 47 años más.
Es un proyecto de continuidad operacional de las actuales instalaciones de El Salvador y extendería la vida útil divisional por más de 30 años, mediante la explotación a rajo abierto del yacimiento Indio Muerto.
El plan minero contempla la explotación de recursos sulfurados del sector Inca mediante minería subterránea, que se verá interrumpido en 2018 debido al inicio de pre-stripping del proyecto Rajo Inca. Por su parte, el Campamento Antiguo agotará sus reservas en 2017.
El proyecto estructural contempla un período de 22 meses de prestripping, durante el que se extraerá la roca sin valor comercial o estéril que cubre las reservas minerales, y un ramp up de la planta concentradora de siete meses.
Por lo tanto, la puesta en marcha se iniciará el segundo semestre de 2022, para alcanzar una producción de 90 mil toneladas en el primer semestre de 2023.
Esta continuidad, tras analizar la pre factibilidad del proyecto, modificó el proyecto conceptual inicial de una nueva planta concentradora, para alcanzar 132.000 tpd de mineral procesado, el que requería un EAI nuevo y no aseguraba eliminar el gap productivo de Salvador hacia 2018, a una opción que sólo realizará un upgrade de la actual planta concentradora de 32.000 tpd para alcanzar 37.000 tpd y poder mantener la producción de 90 ktpa de cobre fino en concentrados de la División.
Función del circuito de flotación
En las etapas anteriores del proceso, se crearon partículas finas, y los minerales valiosos se liberaron de sus portadores, también llamados la ganga. En general, la flotación sirve para separar y recuperar.
Los minerales valiosos se concentran y se separan de las partículas no deseadas (ganga). Esto es posible utilizando productos químicos y espuma.
Básicamente, este proceso aprovecha las diferencias en las propiedades superficiales entre minerales y ganga. El principio de la flotación por espuma es una compleja combinación de las leyes de la química de superficies, la cristalografía y la física.
La eficacia del proceso depende de aspectos como la densidad, la conductividad eléctrica y las propiedades físicas y químicas. Sin un proceso de flotación, muchos metales y materias primas inorgánicas serían extremadamente escasos y caros.
Actualmente no existen muchos yacimientos de alta ley procesados por métodos físicos y mecánicos sencillos.
Configuración general del circuito
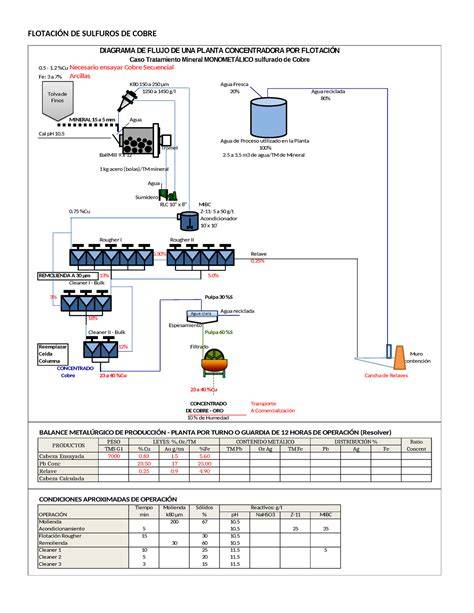
El circuito de flotación recibe la pulpa proveniente de la sección de molienda. La medición de la densidad en tiempo real puede ayudar a verificar los cambios en los purines desde la circuito de molienda a las celdas de flotación.
En la celda de flotación, existen varios puntos de instalación posibles para los densímetros. Por ejemplo, en el lodo de alimentación y en los relaves.
Una flotación óptima significa reducir la cantidad de ganga que se envía junto con los minerales valiosos a etapas posteriores del proceso. Siempre se obtiene un producto enriquecido con los menores costes energéticos y que contiene los materiales más valiosos (el concentrado).
La combinación de un densímetro y un caudalímetro en la alimentación de la flotación y en la línea del producto final de la flotación permitirá calcular el balance de masas y la eficacia del circuito.
Variables de control del proceso
Anteriormente se investigó el efecto de la densidad de la alimentación de flotación en el rendimiento metalúrgico. Los resultados de las pruebas han demostrado que la densidad de la pulpa afecta a los parámetros clave del circuito de flotación, tanto en la fase de pulpa como en la de espuma (Runge et al, 2012).
Una de las conclusiones fue que la recuperación de la fase espumosa presumiblemente mejora debido a un efecto estabilizador debido a una mayor carga de sólidos en las superficies de las burbujas.
Para responder a la problemática señalada, se realizaron pruebas de laboratorio con un test estándar que se trabajó en condiciones similares a la planta concentradora (granulometría, dilución, dosificación de reactivos, tiempo de acondicionamiento y flotación, nivel de pulpa, RPM) y permitió comparar el rendimiento metalúrgico de los reactivos en estudio, dando la posibilidad de seleccionar el reactivo de mejor rendimiento para pasar a una prueba a escala industrial.
Densidad de pulpa
La medición de la densidad en la alimentación de la flotación es un punto de instalación conocido en las plantas de tratamiento de minerales, y es muy importante para el balance de masas.
La mezcla de un densímetro y un caudalímetro en la alimentación de flotación y la línea del producto final de la flotación, no sólo permiten calcular el balance de masa, sino también la eficiencia del circuito.
Instrumentos como los densímetros ayudan al personal de proceso y a los operarios a supervisar y controlar eficazmente el proceso de flotación. Además, también ayudan a optimizarlo y a evitar fallos en el proceso.
Instrumentación y automatización
Cuando se utilizan junto con un sistema de control avanzado, las lecturas de densidad permiten controlar automáticamente válvulas, bombas y ayudan a tener una dosificación eficiente de productos químicos o aire.
El resultado es una mejora del proceso que puede conducir a un mayor enriquecimiento y recuperación del mineral deseado.
Una optimización completa para una recuperación máxima en el proceso de flotación es alcanzable cuando se utiliza conjuntamente una novela de instrumentos y analizadores. Por ejemplo, densímetros, medidores de nivel, caudalímetros, cámaras de espuma, etc.
Reactivos evaluados para la flotación
El objetivo principal de este trabajo fue seleccionar reactivos de flotación (colectores y espumantes) que permitan incrementar la recuperación metalúrgica en minerales y escorias de fundición en División Salvador.
La mejor recuperación de Cu a nivel de laboratorio para mineral se obtuvo mediante el colector Hostaflot E-501 en comparación con los demás colectores a prueba, aumentando en 2,5 puntos porcentuales la recuperación.
| Reactivo o formulación | Resultado descrito |
|---|---|
| Hostaflot E-501 | La mejor recuperación de Cu a nivel de laboratorio para mineral |
| Hostaflot NP-107 (50 gpt) | Reactivo considerado en la prueba |
| Hostaflot E-980 (50 gpt) | Reactivo considerado en la prueba |
| Flotanol H-70 (40 gpt) | Reactivo considerado en la prueba |
Esta logra un aumento de cuatro puntos porcentuales de recuperación de Cu en comparación con la flotación estándar de laboratorio.
Formulación para mineral con mayor proporción de Quebrada M
La mejor opción para optimizar la recuperación de Cu de la mezcla alimentada con mayor proporción de material de rajo “QM” es la siguiente:
| Reactivo | Dosis (g/t) |
|---|---|
| Xantato 343 | - |
| Hostaflot E-501 | 20 |
| Aero-3758 | 18 |
| Aero-3730 | 12 |
| Espumante | 28 |
De esta forma se logra aumentar en 2,0 puntos porcentuales la recuperación de Cu con respecto a la formulación estándar de reactivos.
Pruebas a escala industrial
Las pruebas a escala industrial fueron realizadas en condiciones “ON-OFF”, entendiéndose por esto un período con la nueva formulación de reactivos y otro período con la formulación estándar.
Este procedimiento permitió comparar el comportamiento de la nueva formulación con el desempeño de referencia bajo condiciones operacionales equivalentes.
Circuito independiente para escorias
Para el caso especial de la escoria, ésta se procesó por un circuito independiente, que consistió en ocupar la sección 5 de molienda y la línea 5 rougher.
Con respecto a la prueba industrial con escoria, la nueva formulación de colectores aumenta la recuperación de Cu, logrando 4 puntos en promedio más con respecto al estándar en cada fase de prueba (71% vs 67% aproximadamente), bajo condiciones de operación equivalentes (P80, tonelaje o niveles de procesamiento, pH, etc.).
Influencia del tonelaje y del P80 en la escoria
Por otra parte, se debe trabajar con niveles de procesamiento no superior a los 190 t/h de escoria, debido a que al sobrepasar este límite, el p80 empieza a incidir de forma negativa en la recuperación de Cu disminuyendo la recuperación de Cu en 3 puntos porcentuales, en comparación con los períodos restantes de pruebas.
| Variable | Condición o resultado |
|---|---|
| Nivel de procesamiento recomendado | No superior a los 190 t/h de escoria |
| Recuperación con nueva formulación | 71% aproximadamente |
| Recuperación con estándar | 67% aproximadamente |
| Efecto de superar el límite | Disminuyendo la recuperación de Cu en 3 puntos porcentuales |
La relación entre el tonelaje, el P80 y la recuperación obliga a mantener controladas las condiciones de molienda y alimentación del circuito independiente de escorias.
Control de calidad y eficiencia del circuito
El principal objetivo al controlar el proceso de flotación es maximizar la calidad del producto. Al disminuir la cantidad de ganga, se obtiene un producto enriquecido.
Para alcanzar estos objetivos, es necesario supervisar y controlar continuamente los lodos. Esto permite estabilizar el proceso y garantizar unas condiciones de flotación óptimas.
La medición de la densidad en tiempo real puede ayudar a verificar los cambios en los purines desde la circuito de molienda a las celdas de flotación.
La combinación de un densímetro y un caudalímetro en la alimentación de la flotación y en la línea del producto final de la flotación permitirá calcular el balance de masas y la eficacia del circuito.
Resultados principales de la optimización
- La mejor recuperación de Cu a nivel de laboratorio para mineral se obtuvo mediante el colector Hostaflot E-501 en comparación con los demás colectores a prueba, aumentando en 2,5 puntos porcentuales la recuperación.
- Esta logra un aumento de cuatro puntos porcentuales de recuperación de Cu en comparación con la flotación estándar de laboratorio.
- La mejor opción para optimizar la recuperación de Cu de la mezcla alimentada con mayor proporción de material de rajo “QM” es la siguiente: Xantato 343 (g/t), Hostaflot E-501 (g/t), Aero-3758 (g/t), Aero-3730 (g/t) y Espumante (g/t).
- De esta forma se logra aumentar en 2,0 puntos porcentuales la recuperación de Cu con respecto a la formulación estándar de reactivos.
- Con respecto a la prueba industrial con escoria, la nueva formulación de colectores aumenta la recuperación de Cu, logrando 4 puntos en promedio más con respecto al estándar en cada fase de prueba (71% vs 67% aproximadamente), bajo condiciones de operación equivalentes (P80, tonelaje o niveles de procesamiento, pH, etc.).
- Se debe trabajar con niveles de procesamiento no superior a los 190 t/h de escoria.
- Al sobrepasar este límite, el p80 empieza a incidir de forma negativa en la recuperación de Cu disminuyendo la recuperación de Cu en 3 puntos porcentuales.